Šuvju rāvīšanai apģērbu zīmoliem un ODM piegādes ķēdes partneriem ir lielāka nozīme nekā tikai kā virspusējam defektam. Tā ietekmē apģērba izskatu, iespējamo piestāvību, auduma veiktspēju un galīgo kvalitātes kontroli. Vienkāršos kreklos, vieglajā ārējā apģērbā, elastīgajos audumos un cieši sašūtajos materiālos pat neliela šūšanas apstākļu nelīdzsvarotība var radīt redzamas viļņveida deformācijas šuvē.
Ever-Glory uzņēmumā šūšanas kvalitāte tiek pārvaldīta, izmantojot apģērbu inženieriju, audumu testēšanu, ražošanas līnijas pielāgošanu un operatoru apmācību. Vairumā gadījumu šuvju rāvīšanu izraisa trīs faktori: mašīnas iestatījumi, auduma īpašības un šūšanas pavediena sasprindzinājums.
1. Mašīnas iestatījumi
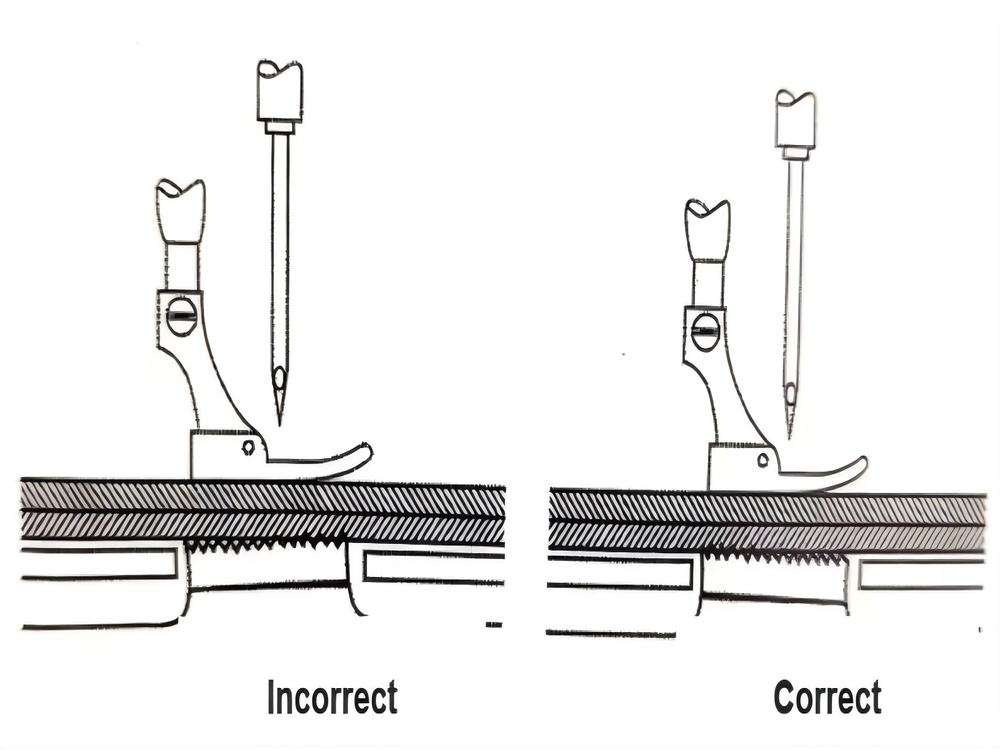
Uz vienkāršās šūšanas mašīnas pārturētājs pārvieto apakšējo auduma slāni tiešāk nekā augšējo slāni. Tas var izraisīt nelielu barošanas daudzuma atšķirību starp abiem auduma slāņiem. Augšējais slānis var pārvietoties mazāk, kamēr apakšējo slāni pārturētājs pārvieto stiprāk uz priekšu, kas rezultātā rada šuvju rāvīšanu.
Lai samazinātu šādu rievu veidošanos, pirmais solis ir samazināt spiedes kājā uzliktu spiedienu. Pārmērīgs spiediens palielina berzi un padara grūtāku augšējo un apakšējo slāņu vienmērīgu pārvietošanu.
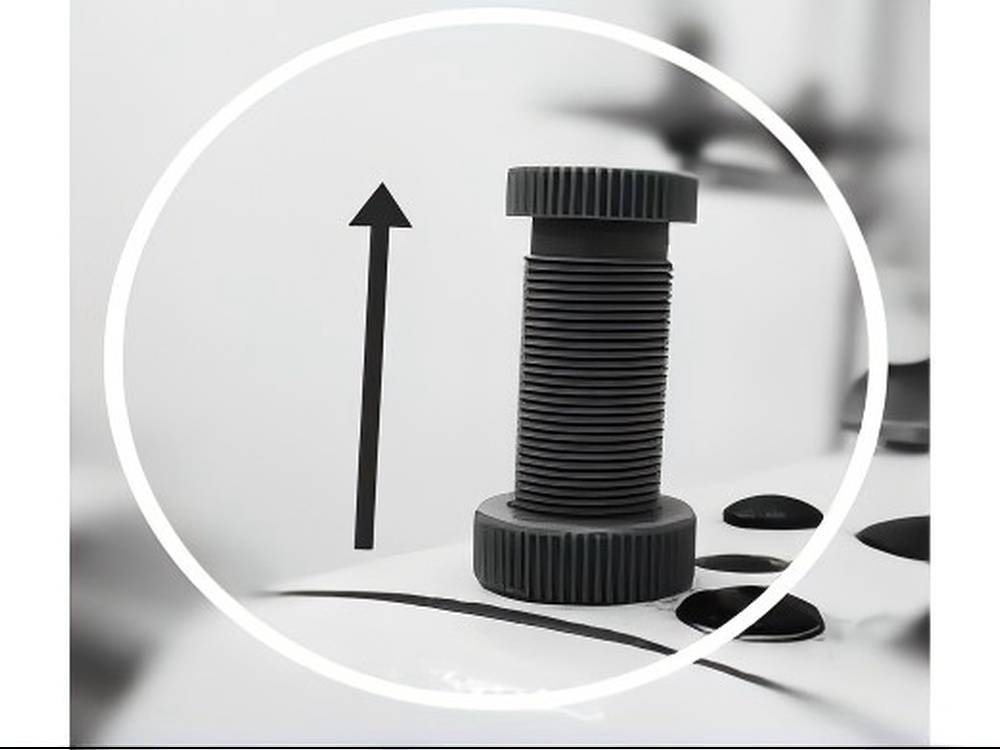
Ir arī svarīgi izmantot smalkzobainu barošanas zobratu un pareizi iestatīt tā atrašanās vietu. Barošanas zobrata aizmugurējais gals jāpaceļ nedaudz augstāk, lai barošanas darbība vairāk vilktu audumu nekā to stumtu. Tas palīdz samazināt barošanas atšķirības starp augšējo un apakšējo slāni.
Audumiem, kurus ir grūti vienmērīgi barot, īpaši paredzēti spiedes kāju veidi var palīdzēt uzlabot šūšanas stabilitāti. Bieži izmantotās iespējas ir rullīša spiedes kājas, rullīša gredzena spiedes kājas un teflona spiedes kājas. Šīs ierīces samazina vilcējspēku, uzlabo auduma apstrādi un veicina labāku šuvuma izskatu apģērbu ražošanas laikā.
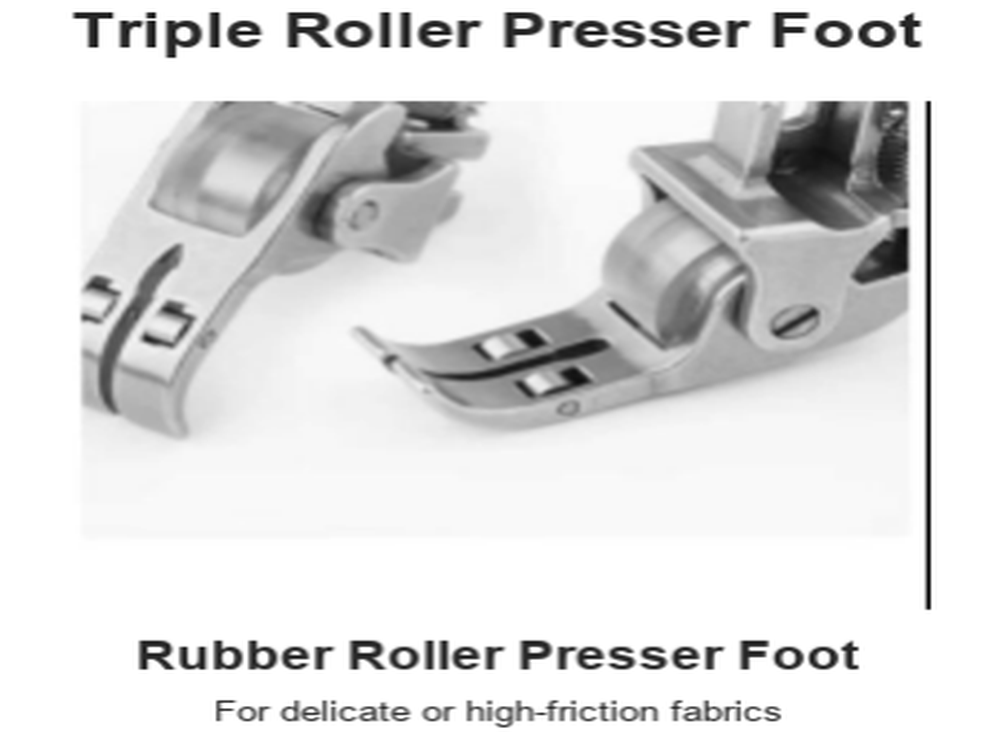
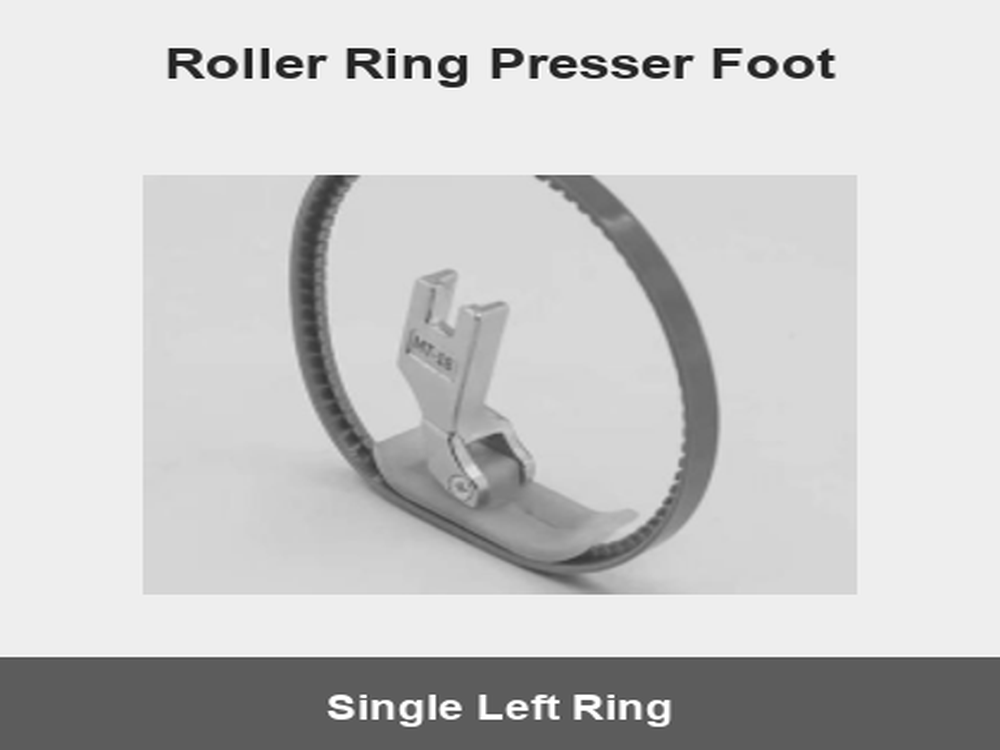
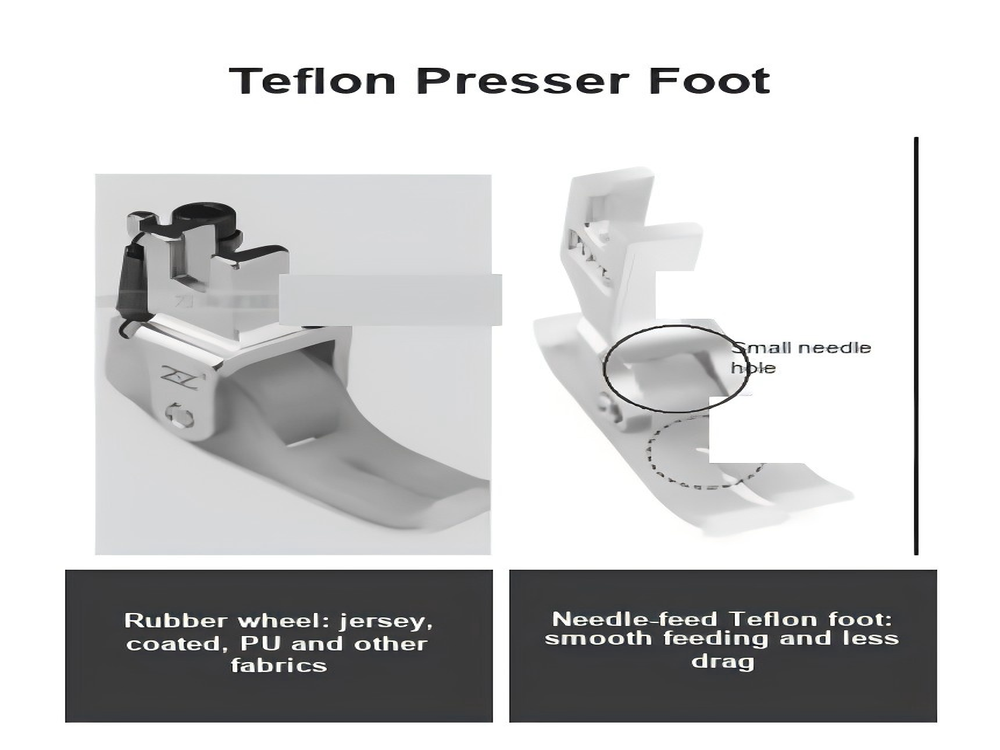
Dažos reizēs var apsvērt šūšanas aprīkojumu ar speciālu barošanas mehānismu, piemēram, diferenciālās barošanas šūšanas mašīnu. Tomēr diferenciālā regulēšana nav vienmēr piemērota audumiem, kas viegli rūpjas. Ja augšējā un apakšējā barošana nav pilnībā sinhronizēta, adatas spiediens var atdalīt pavedienus un izveidot lielākas adatas caurumus, kas var pasliktināt rūpju parādīšanos.
2. Auduma raksturlielumi
Auduma veiktspēja tieši ietekmē šuvju kvalitāti. Kad audums ir cieši audts vai kompakts pēc struktūras, adata, iedurdamās materiālā, pavirza pavedienus uz sāniem. Ja pavedieni pēc adatas izņemšanas nevar atgriezties sākotnējā pozīcijā, šuvju līnijā var parādīties rūpjas.
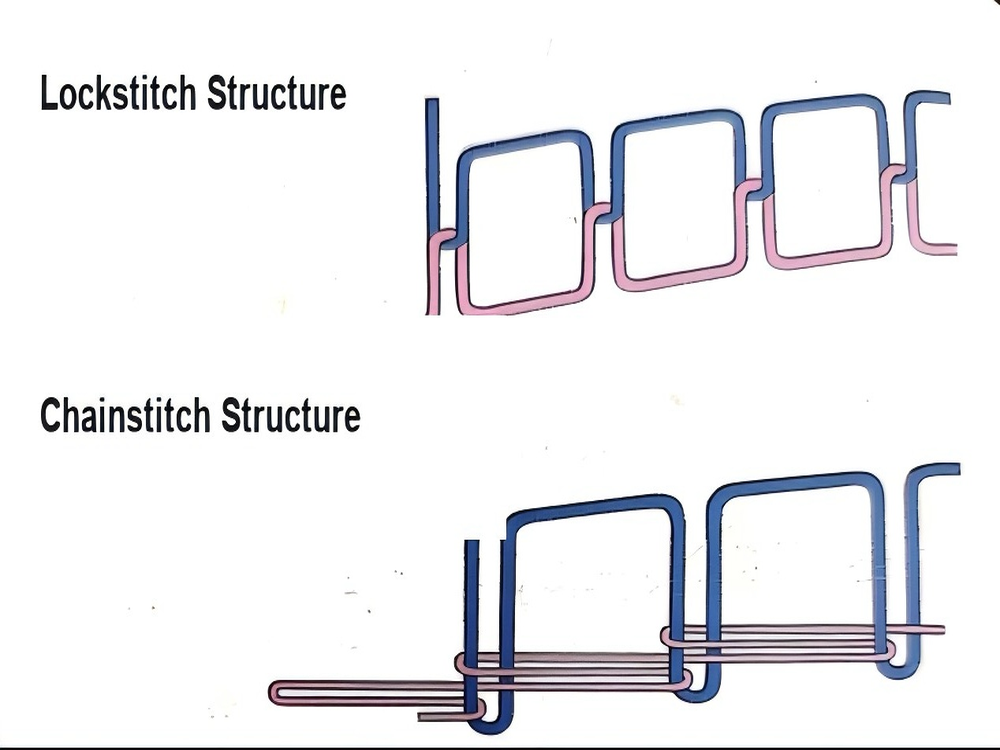
Viens praktisks uzlabojums ir izvēlēties pareizo šuvju veidu. Noteiktiem cieši audzētiem audumiem ķēdes šuves var būt piemērotākas nekā bloķētās šuves. Bloķētā šuve caur katru adatas caurumu ievada četrus pavedienus, kamēr ķēdes šuve ievada divus. Mazāks pavedienu daudzums audumā ķēdes šuvē samazina slodzi uz materiālu.
Adatu izvēle ir vēl viena būtiska apģērbu inženierijas sastāvdaļa. Audumiem, kas ir pakļauti šuvju rāvšanās riskam, bieži ieteicamas īsas adatas, piemēram, DB x K5 KK, vai īpaši asas adatas, piemēram, SPI. Smalkāka un asāka adata samazina pavedienu pārvietošanos un palīdz saglabāt auduma integritāti.
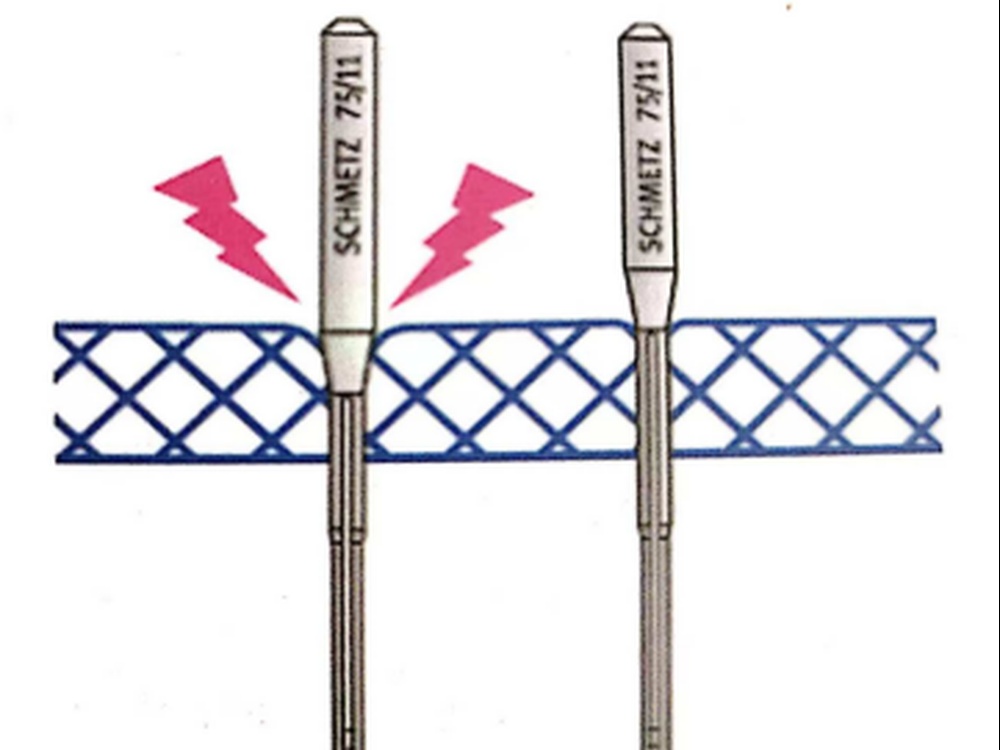
Arī šūšanas ātrumam jābūt kontrolētam. Ja mašīnas ātrums ir pārāk augsts, adatas temperatūra paaugstinās. Karsta adata var mīkstināt vai izkropļot auduma pavedienus, un pēc adatas izvelkšanas daži pavedieni var neatgriezties sākotnējā pozīcijā. Tas bieži rada viļņveida rāvšanos.
Stiepuma garuma palielināšana dažos gadījumos var palīdzēt. Garāks stiepuma garums nozīmē mazāk adatas caurdurumu vienības garumā, mazāku pavediena nobīdi un mazāk pavediena ievietošanu audumā. Tas var samazināt nobīdes izraisītu rievotību, īpaši blīvās saistītās audumos.
Blīviem audumiem parasti tiek vēlēts gluds un smalks šūšanas pavediens. Mērķis ir samazināt berzi un biezumu, saglabājot šuvju stiprumu un izturību.
3. Šūšanas pavediena spriegums
Pavediena spriegums ir vēl viena bieža šuvju rievotības cēlonis. Kad adatas pavediena un makšķerītes pavediena līdzsvars ir pārāk stingrs, šuve var vilkt audumu iekšpusē un veidot redzamas rakstainības.
Var veikt vairākas pielāgošanas:
1. Izmantot vieglu alumīnija vai plastmasas makšķerīti vietā ar dzelzs makšķerīti.
2. Samazināt gan adatas pavediena, gan makšķerītes pavediena spriegumu, lai makšķerītes kaste varētu brīvi slīdēt pa savu svaru.
3. Izmantojiet blīvāku šuves iestatījumu, ja riepīšanās ir izraisīta pavediena sprieguma dēļ. Tas ir pretējs risinājums salīdzinājumā ar to, ko lieto riepīšanās gadījumā, kas saistīta ar nobīdi.
4. Kad apģērba konstrukcija to ļauj, grieziet paneli viegli slīpi attiecībā pret kultūras un mīkstuma virzienu. Tas var palīdzēt samazināt šuvju slodzi un uzlabot gala izskatu.
Kvalitātes kontroles skatījums
Šuvju riepīšanās reti tiek novērsta, veicot tikai vienu pielāgojumu. ODM apģērbu ražošanā pareizais risinājums rodas, kad pirms masveida ražošanas sākuma tiek saskaņota auduma veiktspēja, šūšanas mašīnas iestatījumi, adatas izvēle, šuves veids un pavediena spriegums.
Ever-Glory globālajām apģērbu ražošanas un piegādes ķēdes komandām tas ir daļa no plašāka kvalitātes kontroles procesa: auduma testēšana, šūšanas metodes pārskatīšana, šuvju izskata validācija un optimālo ražošanas parametru standartizācija. Rezultātā tiek panākta vienmērīgāka šūšanas kvalitāte, tīrāks apģērbu izskats un stiprāka atbalsta sniegšana zīmolu partneriem no izstrādes līdz piegādei.

 EN