Riidebrändide ja ODM-tarnijate jaoks on õmbluslained rohkem kui ainult pinnaline defekt. Need mõjutavad riide välimust, sobivuse tajumist, materjali omadusi ja lõplikku kvaliteedikontrolli. Kudumistest särgidest, kergest ülemriidesest, venivatest kangastest ja tihedalt konstrueeritud materjalidest tekib isegi väike ebavõrdsus õmblustingimustes nähtavaid lainelisi jooni õmblusjoonel.
Ever-Glorys haldab õmbluskvaliteeti riideinseneritöö, materjali testimise, tootmisjoone seadistamise ja operaatrite koolitusega. Enamasti põhjustab õmbluslainetumist kolm tegurit: masina seaded, materjali omadused ja õmbluketta pingutus.
1. Masina seaded
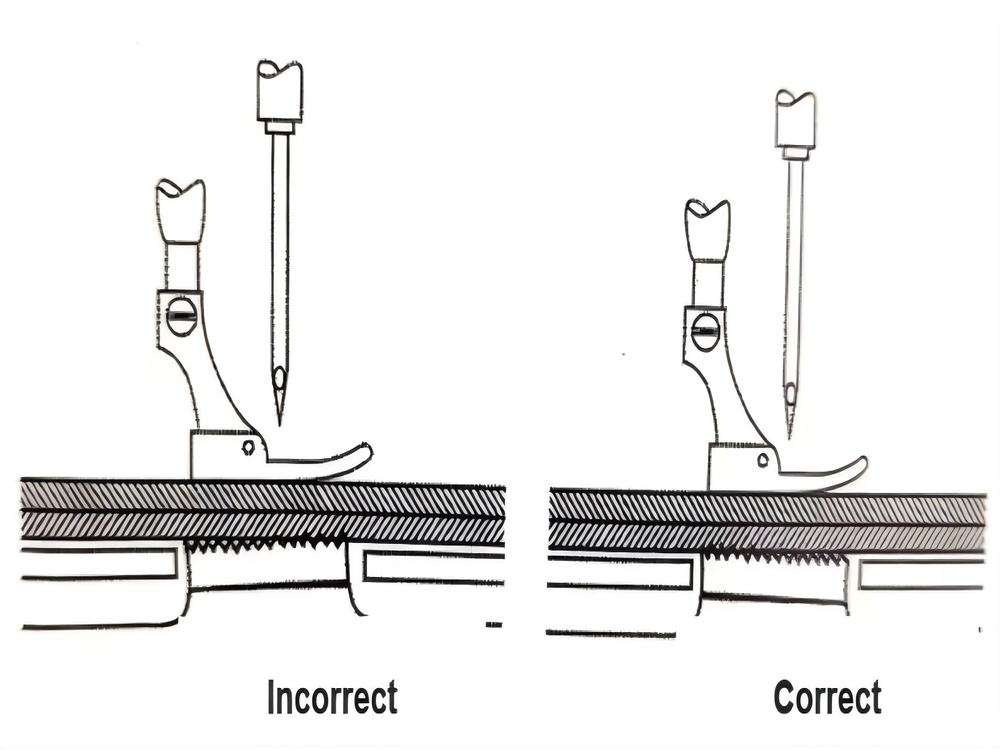
Kinnitussilmusega masinas liigutab toitekäpp alumist kanga kihti otsemini kui ülemist kihti. See võib tekitada väikese erinevuse kahe kanga kihi vaheliselt toitel. Ülemine kiht võib liikuda vähem, samas kui alumine kiht liigub toitekäpa poolt tugevamalt edasi, mis põhjustab õmbluslainetumist.
Selle tüüpi kortsude vähendamiseks tuleb esmalt vähendada õmblusmasina rõhujala rõhku. Liiga suur rõhk suurendab hõõrdumist ja raskendab ülemise ja alumise kihi ühtlast edasiliikumist.
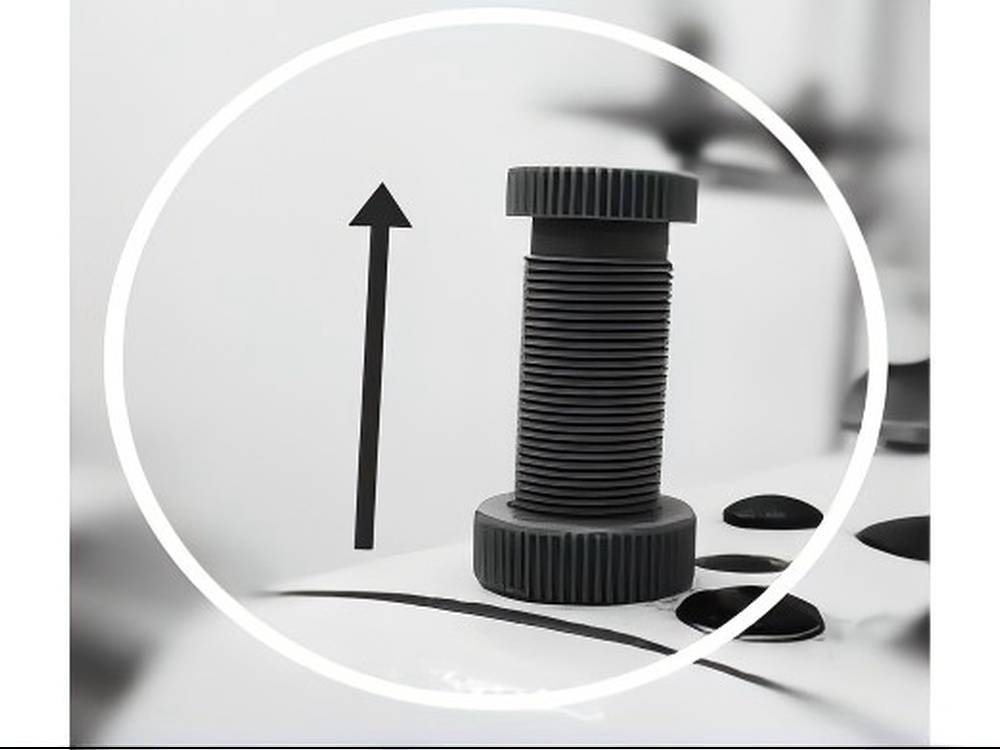
Oluline on kasutada peenete hammastega toitehambaid ja seadistada toitehammas õigesse asendisse. Toitehamma tagaosa tuleb veeretada veidi ülespoole, nii et toitmine tõmbab kangast rohkem kui pigistab seda. See aitab vähendada ülemise ja alumise kihi toitumise erinevust.
Kangaste puhul, mida on raske ühtlaselt edasi liigutada, aitavad spetsiaalsed rõhujalad parandada õmblusstabiilsust. Tavalised valikud on rullrõhujalad, rullringrõhujalad ja teeflonrõhujalad. Need tööriistad vähendavad tõmmet, parandavad kangase käsitsemist ja toetavad paremat õmblusjoone välimust rõivatootmisel.
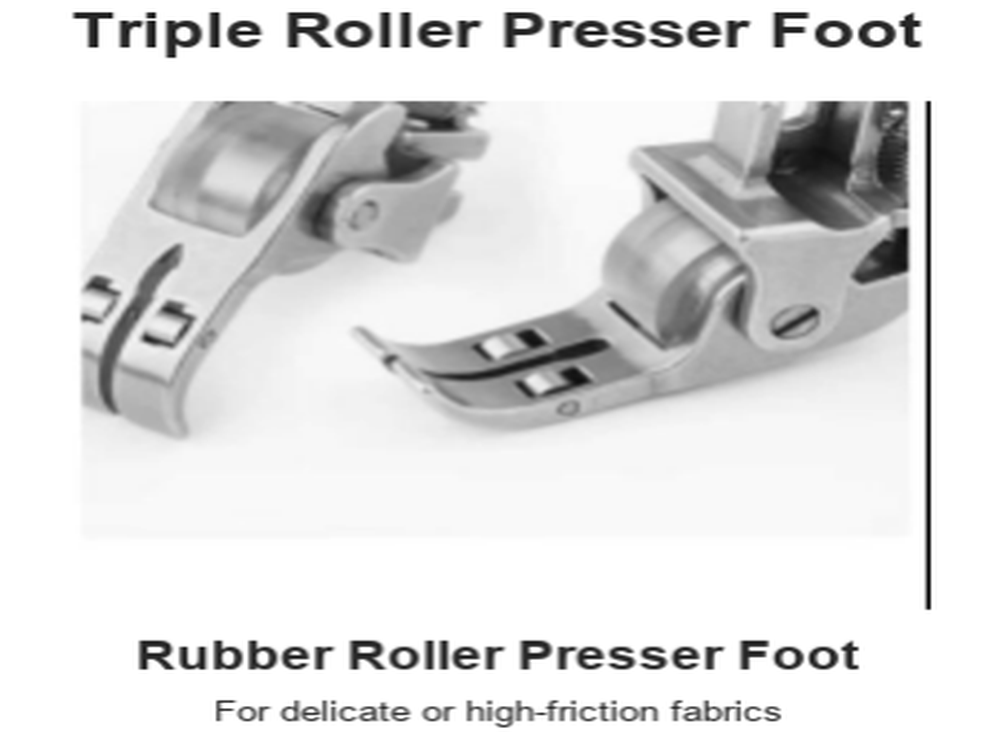
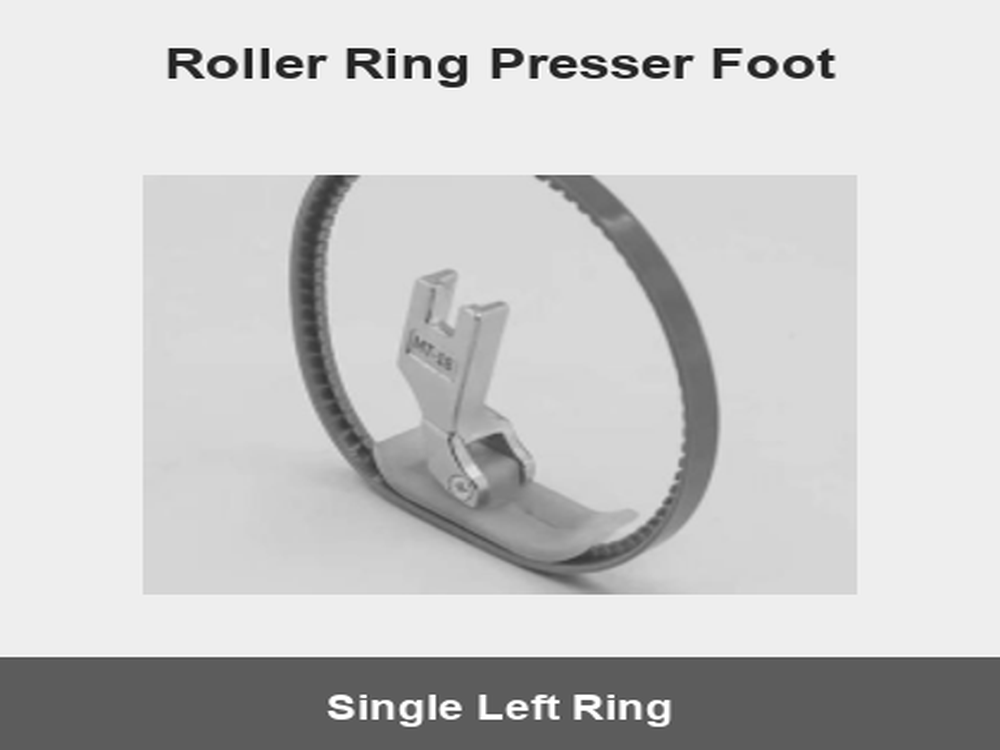
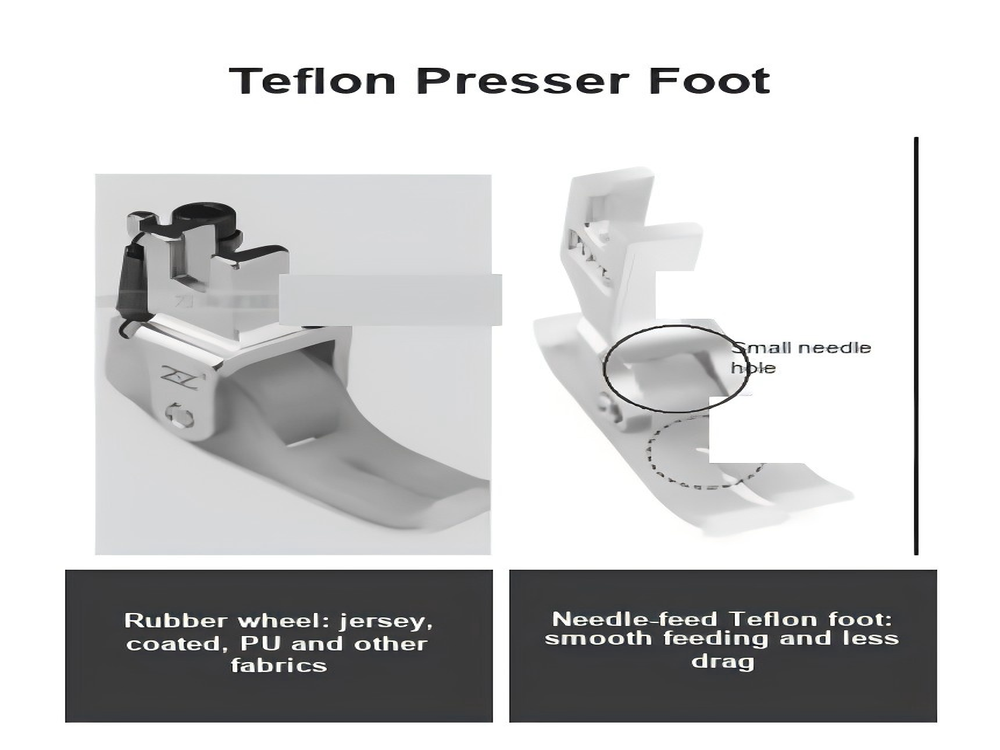
Mõnel juhul võib kaaluda õmblusmasinat erilise toidemehhanismiga, näiteks diferentsiaaltoitmisega masinat. Siiski ei sobi diferentsiaalne seadistus alati materjalidele, mis kipuvad kergesti kortsutuma. Kui ülemine ja alumine toide ei ole täielikult sünkroonis, võib nõel lõhuda niidid laiali ja teha suuremaid nõelaauke, mis võib kortsutust veelgi halvendada.
2. Materjali omadused
Materjali omadused mängivad otseselt õmbluse kvaliteedile. Kui materjal on tihedalt läbi kudutud või kompaktse struktuuriga, pigistab nõel niidid läbimisel materjalist kõrvale. Kui niidid ei suuda pärast nõela väljumist tagasipöörduda oma algsele kohale, võib õmblusjoonel ilmneda kortsutus.
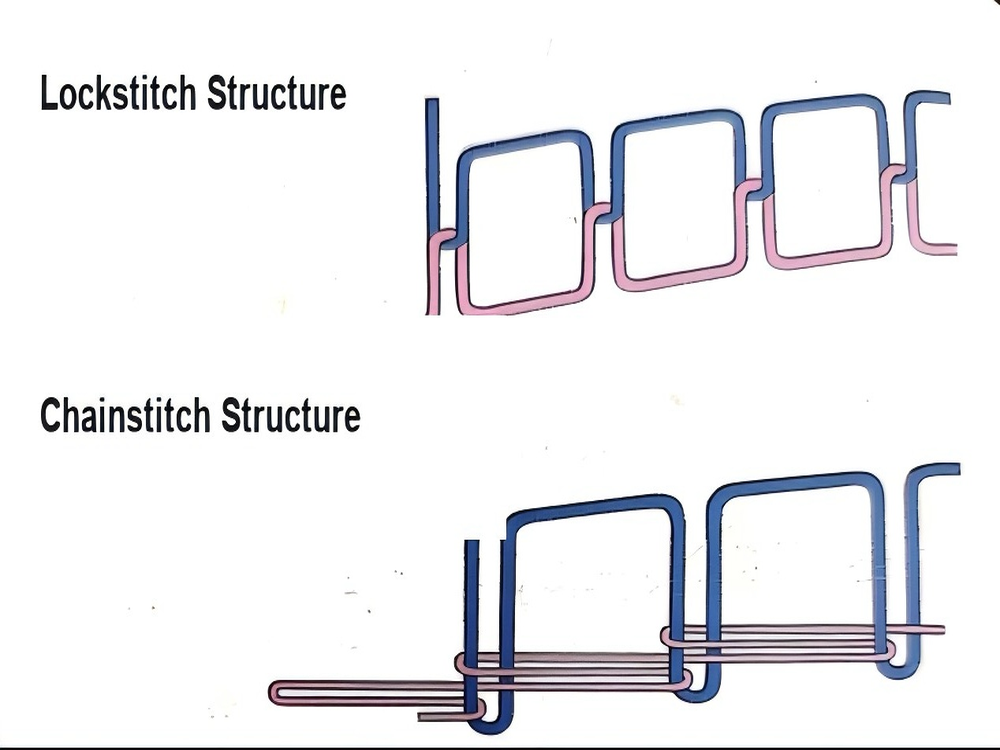
Üks praktiline parandus on sobiva õmblustüübi valimine. Teatud tihedalt konstrueeritud kangastel võib olla ahelõmblus sobivam kui lukkõmblus. Lukkõmblus läbib iga nõelaauku neli niidikihti, samas kui ahelõmblus läbib kaks. Vähem niidi mahtu kanga sees vähendab ahelõmblus materjali koormust.
Nõela valik on veel üks oluline riideinseneria osa. Kangaõmbluste kortsutumisele kalduvate kangaste puhul soovitatakse sageli lühikeste varruka nõelu, näiteks DB x K5 KK, või eriti teravnõelu, näiteks SPI. Õhuksem ja teravnõel vähendab lõngade nihkumist ning aitab säilitada kanga terviklikkust.
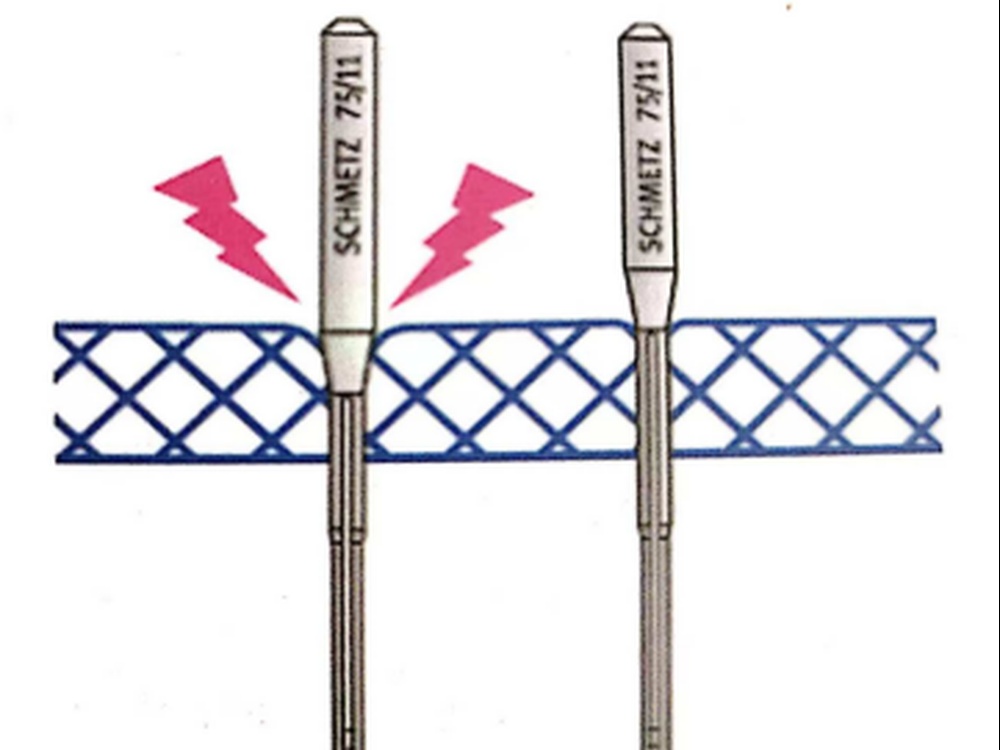
Õmbluskiirus tuleb samuti reguleerida. Kui masina kiirus on liiga kõrge, tõuseb nõela temperatuur. Kuum nõel võib kanga lõngu pehmendada või moonutada ning pärast nõela lahkumist ei pruugi mõned lõngad tagasi pöörduda oma algsele kohale. See teeb sageli lainelise kortsutumise.
Pikkema õmbluslõike kasutamine võib mõnel juhul aidata. Pikkem õmbluslõige tähendab vähemat nõela läbimisi ühikpikkuses, vähemat lõngade nihelemist ja vähemat lõnga sisestamist kangas. See võib vähendada nihelemisega seotud kortsude teket, eriti tihedatel rööptekstiilidel.
Tihedatele kangastele eelistatakse tavaliselt siledat ja peenemat õmbluslõnga. Eesmärk on vähendada hõõrdumist ja mahukust, säilitades samas õmbluse tugevuse ja vastupidavuse.
3. Õmbluslõnga pingutus
Õmbluslõnga pingutus on veel üks levinud põhjus õmbluskortsude tekkimisel. Kui nõela- ja kääburlõnga pingutus on liiga suur, võib õmblus kangast sisse tõmmata ja tekitada nähtavaid kortsusid.
Mitmed kohandused võivad aidata:
1. Kasutage rauast kääburi asemel kergemat alumiinium- või plastkääburit.
2. Vähendage nii nõela- kui ka kääburlõnga pingutust, et kääburikast saaks liikuda loomulikult oma kaalu all.
3. Kasutage kortsutuse korral, mis on põhjustatud niidipinge poolt, tihedamat õmblusseadet. See on vastupidine lähenemisviis kui niitkortsutuse korral.
4. Kui rõiva konstruktsioon seda võimaldab, lõigake paneel veeretades veidi nihkudes lähtepunkti ja põhikihist. See aitab vähendada õmbluskoormust ja parandada lõpptulemust.
Kvaliteedikontrolli vaade
Õmbluskortsutust ei lahendata harilikult ühe muudatusega. ODM-rõivatootmises saavutatakse õige lahendus enne massilist tootmist, kui sobitatakse koos kanga omadused, masina seadistus, nõela valik, õmbluse tüüp ja niidipinge.
Ever-Glory globaalsete rõivatootmise ja tarneketteteemadega on see osa laiemast kvaliteedikontrolli protsessist: kanga testimine, õmblusmeetodi ülevaatus, õmbluse välimuse kinnitamine ja parimate tootmisparameetrite standardiseerimine. Tulemuseks on ühtlasem õmbluskvaliteet, puhtam rõivavälimus ja tugevam toe andmine brändikaaspartneritele alates arendusest kuni tarneani.

 EN