Кийим маркалары жана ODM түзүлүштүк түзүлүштүн сергектерине seam puckering (тигилдеги чөйрөлөнүү) беттеги кемчиликтен ашып кетет. Ал кийимдин сырткы көрүнүшүн, ылайыктуулугун, материянын иштешин жана акыркы сапаттын контролюн таасирлейт. Тигилген кийимдерде, жеңил сырткы кийимдерде, созулгуч материялдарда жана тыгыз түзүлгөн материалдарда тигилдеги шарттардын аз гана бааланбаган тенденциясы тигилдеги бойлойчо көрүнүп турган толкундарды пайда кылат.
Ever-Glory компаниясында тигилдеги сапаты кийим инженериясы, материянын сыноосу, өндүрүш линиясынын түзөтүлүшү жана операторлорго үйрөтүү аркылуу башкарылат. Көпчүлүк учурда тигилдеги чөйрөлөнүү үч облустан келет: машина орнотулушу, материянын өзгөчөлүктөрү жана тигилдеги жиптин керилүүсү.
1. Машина орнотулушу
Lockstitch машинасында төмөнкү катмардагы материянын жылышы жогорку катмардагы материяга караганда туурасынан көбүрөөк болот. Бул эки материя катмарынын ортосунда жылыш мөчөрүндө аз гана айырма пайда кылат. Жогорку катмар азыраак жылышат, ал эми төмөнкү катмар токойчунун жылышы менен күчтүүрөөк алга ташталат, натыйжада тигилдеги чөйрөлөнүү пайда болот.
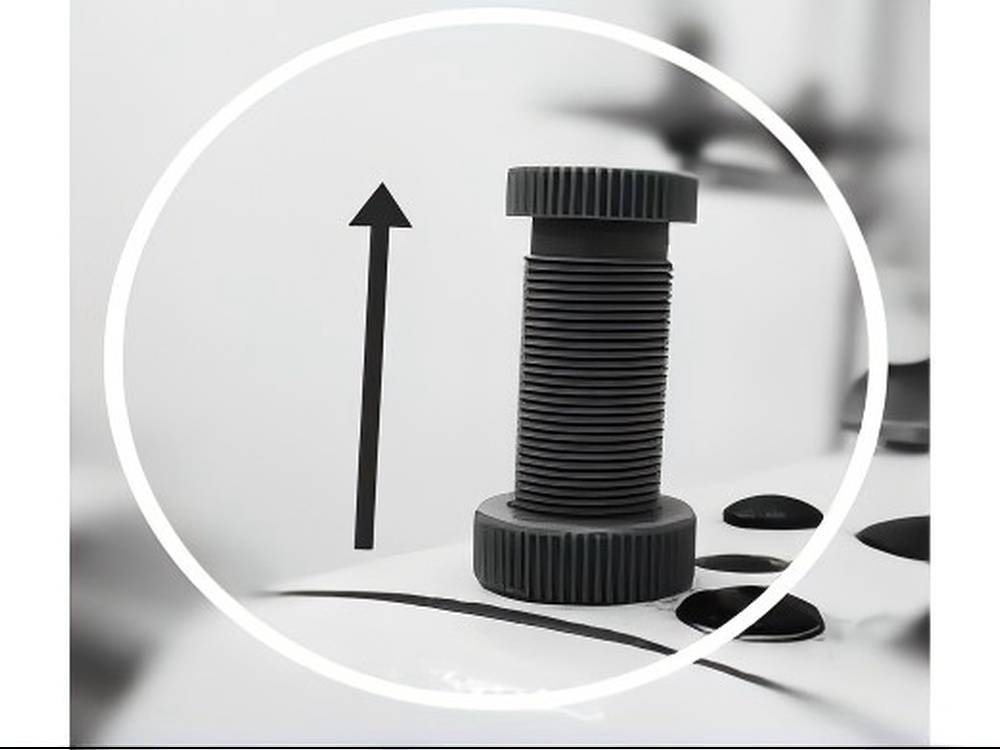
Бул түрдөгү жыгылышты азайтуу үчүн биринчи кадам — басуучу баштын басымын төмөндөтүү. Ашыкча басым сырткы жана ички катмарлардын бирдей тартылууну кыйындаштырат жана трениени көбөйтөт.
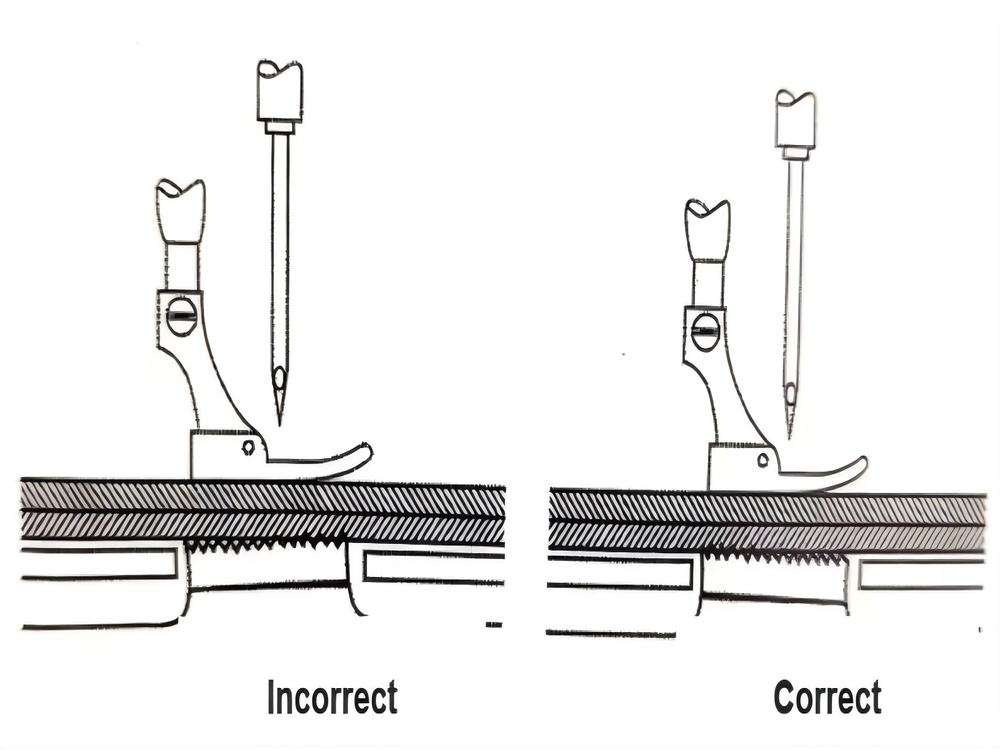
Мелдештирилген тиштүү тартуучу табакты колдонуу жана тартуучу табактын орду туура орнотуу да маанилүү. Тартуучу табактын арткы учу аздап көтөрүлүшү керек, анда тартуу иш-аракети материяны түзөтүп тартат, бирок түзөтүп түртпөйт. Бул жогорку жана төмөнкү катмарлардын тартылуу айырымын азайтат.
Тегиз тартылбаган материялар үчүн атайын басуучу баштар тигүүнүн туруктуулугун жакшыртат. Кеңири колдонулган варианттарга роликтүү басуучу баштар, роликтүү сакиналуу басуучу баштар жана тефлондун басуучу баштар кирет. Бул куралдар тартылуу күчүн азайтат, материяны иштетүүнү жакшыртат жана кийим өндүрүшүндө тигилердин сырткы көрүнүшүн жакшыртат.
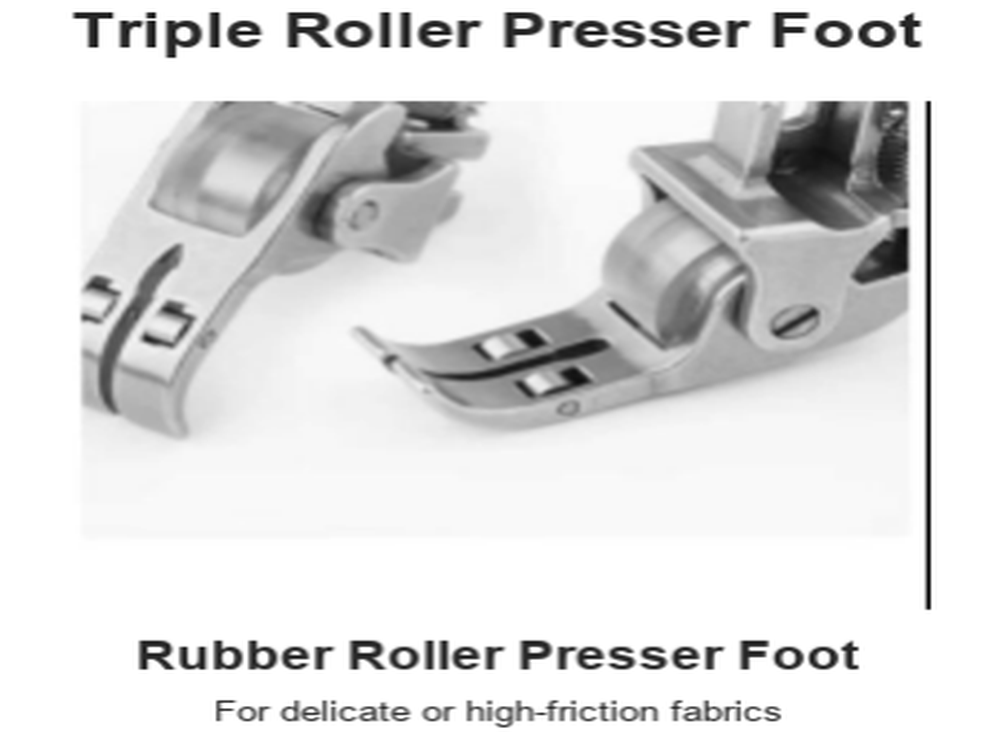
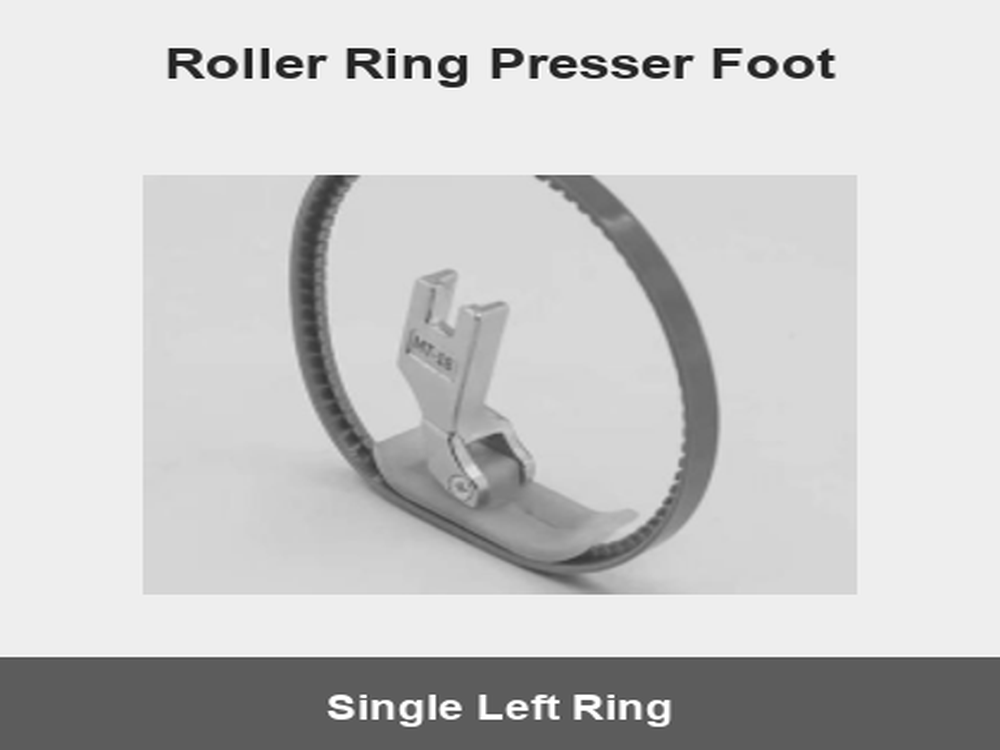
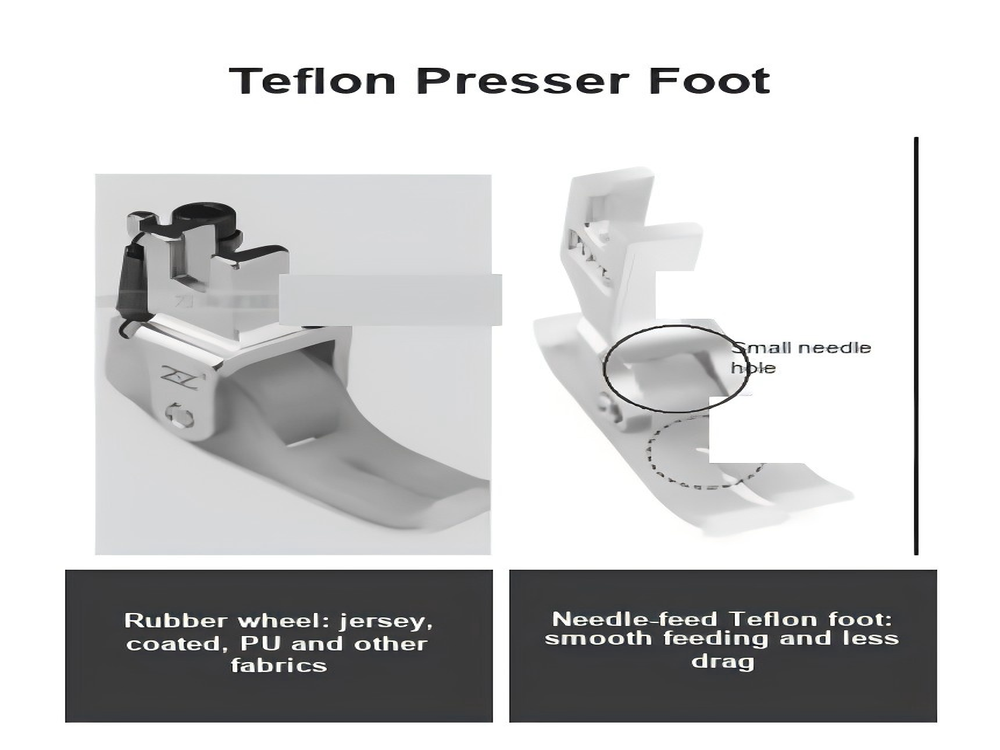
Бир нче учурда пукерленүүгө эң ийгиликтүү таасир этпеген дифференциалдык баштагычы бар тигүү өнөрлүгү колдонулушу мүмкүн. Бирок дифференциалдык түзөтүү пукерленүүгө оңой таасир этпеген материялдар үчүн ар дайым ыңгайлуу эмес. Эгер жогорку жана төмөнкү баштагычтар толугу менен синхрондошкон эмес болсо, ине жиптерди бөлүп таштап, чоңураак ине тесиктерин түзүшү мүмкүн, бул пукерленүүнү күчөтүшү мүмкүн.
2. Материялдын өзгөчөлүктөрү
Материялдын сапаты тигиш сапатына туурасынан таасир этет. Материял тыгыз токулган же компакттуу структуралуу болгондо, ине материалга киргенде жиптерди жакын жакка жылдырат. Эгер ине чыккандан кийин жиптер өзгөчөлүктөрүнө кайта келбесе, тигиш боюнча пукерленүү пайда болот.
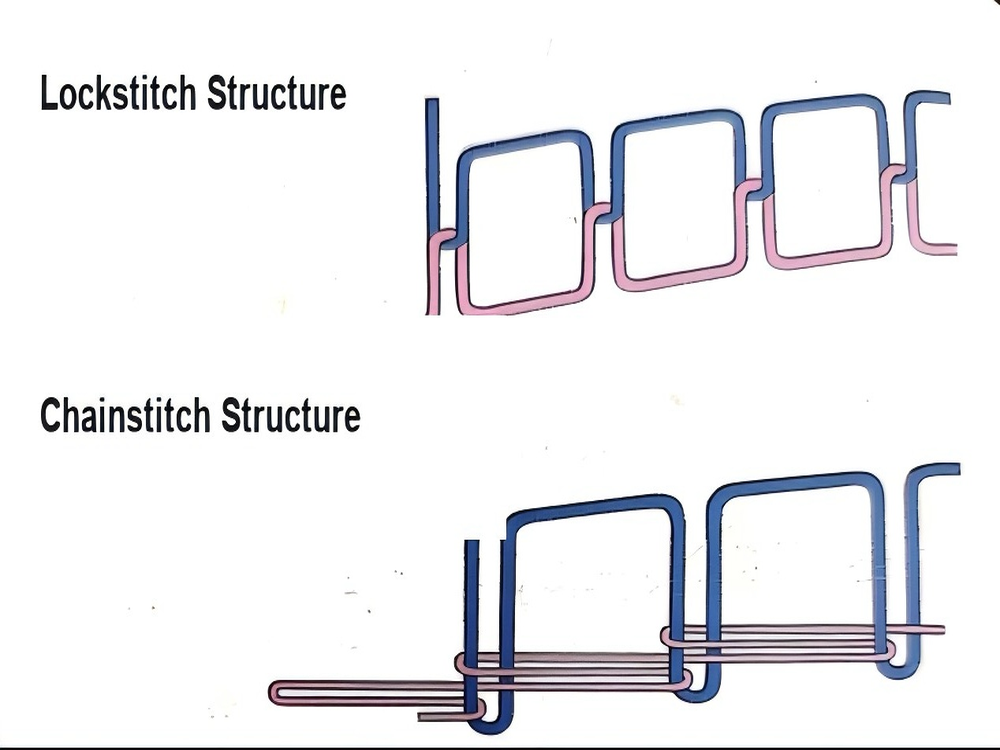
Бир практикалык жакшыртуу — туура тигилгөн түрүн тандоо. Кээ бир тыгыз тигилген материялдар үчүн чейн-ститч (тизмектин тигилгөнү) лок-ститч (капкемпир тигилгөнү) менен салыштырганда көбүрөөк ыңгайлуу болот. Лок-ститч ар бир игненин дырдысына төрт иплек талаат, ал эми чейн-ститч — эки иплек талаат. Материялдын ичиндеги иплектиң көлөмү аз болгондуктан, чейн-ститч материялга тийгизилген күчтү кемитет.
Игнени тандоо да кийим инженериясынын негизги бөлүгү. Тигилгөн жеринде материялдын жыгылып калышына эң көбүрөөк учурай турган материялдар үчүн DB x K5 KK же SPI сыяктуу кыска жана өтө остро игнелер кеңештелип жатат. Игненин жарыктыгы жана остролугу аз болгондуктан, жиптердин жылжуу азаят жана материялдын бүтүндүгү сакталат.
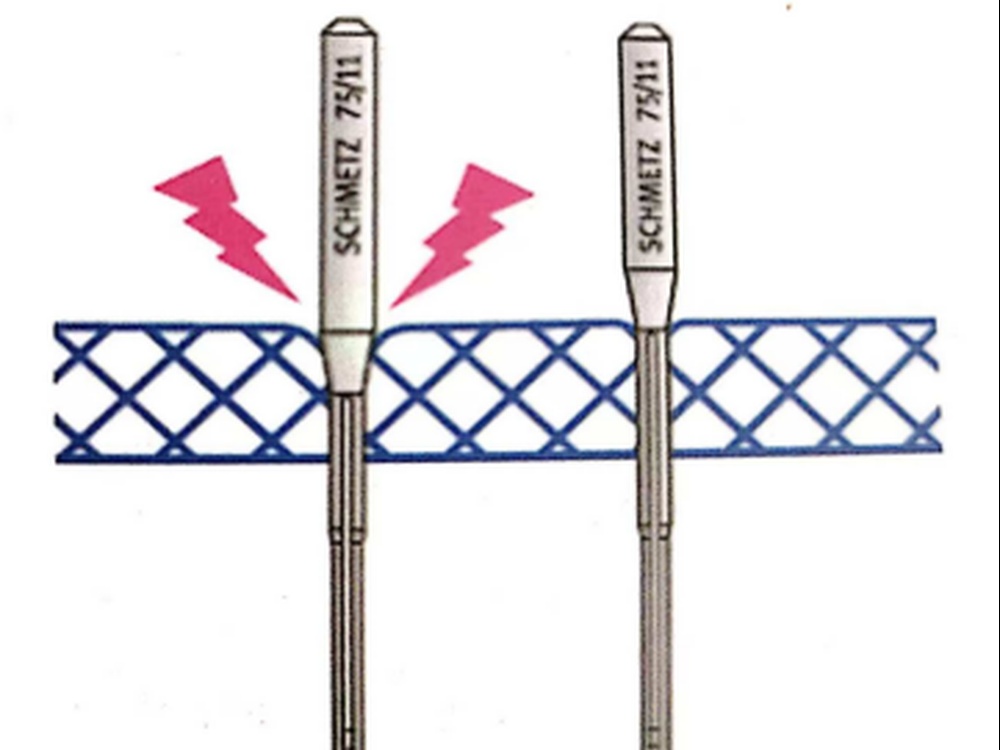
Тигилгөн ылдамдыгын да көзөмөлдөө керек. Машина ылдамдыгы ашыкча болгондо, игненин температурасы көтөрүлөт. Ысык игне материялдагы жиптерди жумшартат же бүгөт, ал эми игне чыккандан кийин кээ бир жиптер өзгөртүлгөн ордуна кайта келбейт. Бул көбүнчө толкун сыяктуу жыгылып калышты түзөт.
Тигил деген түзүлүштүн узундугун көбөйтүү бир нече учурда жардам берет. Узун тигил деген түзүлүштүн мааниси — бирдик узундукта ине тереңдүгүнүн саны азайт, жиптын ордуна турган жиптин көлөмү азайт жана жиптин материяга киргизилүүсү азайт. Бул компакттуу токулган материалдарда жиптин ордуна турган жиптин тигил деген түзүлүштүн чатыгын кемитет.
Тыгыз материялдар үчүн гладкий жана жонокой тигил жипти колдонуу көпчүлүк учурда талап кылынат. Максат — трение жана көлөмдүн кемиши, бирок тигил деген түзүлүштүн күчү жана туруктуулугун сактоо.
3. Тигил жиптин керилүүсү
Тигил жиптин керилүүсү — тигил деген түзүлүштүн чатыгынын башка себеби. Инэ жипти жана шпулька жипти теңдештирүү керилүүсү ашыкча күчтүү болгондо, тигил деген түзүлүш материяны ичине тартат жана көрүнүп турган чатыгын пайда кылат.
Бир нече түзөтүүлөр жардам берет:
1. Темир шпульканын ордуна жеңил алюминий же пластик шпулька колдонуу.
2. Инэ жипти жана шпулька жипти керилүүсүн азайтуу, шпулька кутусунун өз салмагы менен табигый түрдө сырғып кетишине мүмкүндүк берүү.
3. Тартылуу түзүлгөнүн себеби болгондо, тигүүнүн тыгыздаштырылган орнотушун колдонуңуз. Бул жерде тигүүнүн чачырандысына байланыштуу тартылуу үчүн колдонулган ыкма менен карама-каршы.
4. Кийимдин түзүлүшү мүмкүн кылганда, панельди негизги талкаларга (боюнча жана көндөлөнчө) жалпы түрдө кесиңиз. Бул тигүүнүн тартылуусун азайтат жана жыйынтыктын сырткы көрүнүшүн жакшыратат.
Сапатты контролдоо көрүнүшү
Тигүүнүн чачырандысын бир гана түзөтүү менен сейрек гана чечилет. ODM кийимдерин өндүрүүдө туура чечим табуу үчүн чыгыш тканьдын сапатын, машина орнотушун, иненин тандалышын, тигүүнүн түрүн жана жиптин тартылуусун чоң өндүрүш башталганга чейин үйлэштирүү керек.
Эвер-Глори компаниясынын дүйнөлүк кийим өндүрүшү жана тармактык түзүлүшүнүн командасы үчүн бул сапатты контролдоонун кеңири процесстин бир бөлүгү: тканьды сыноо, тигүү ыкмасын текшерүү, тигүүнүн сырткы көрүнүшүн текшерүү жана өндүрүштүн эң жакшы параметрлерин стандарттоо. Натыйжада тигүүнүн сапаты бирдей болот, кийимдин сырткы көрүнүшү таза болот жана бренд-партнерлерге иштеп чыгуудан тапшырууга чейин надёждуу колдоо берилет.

 EN